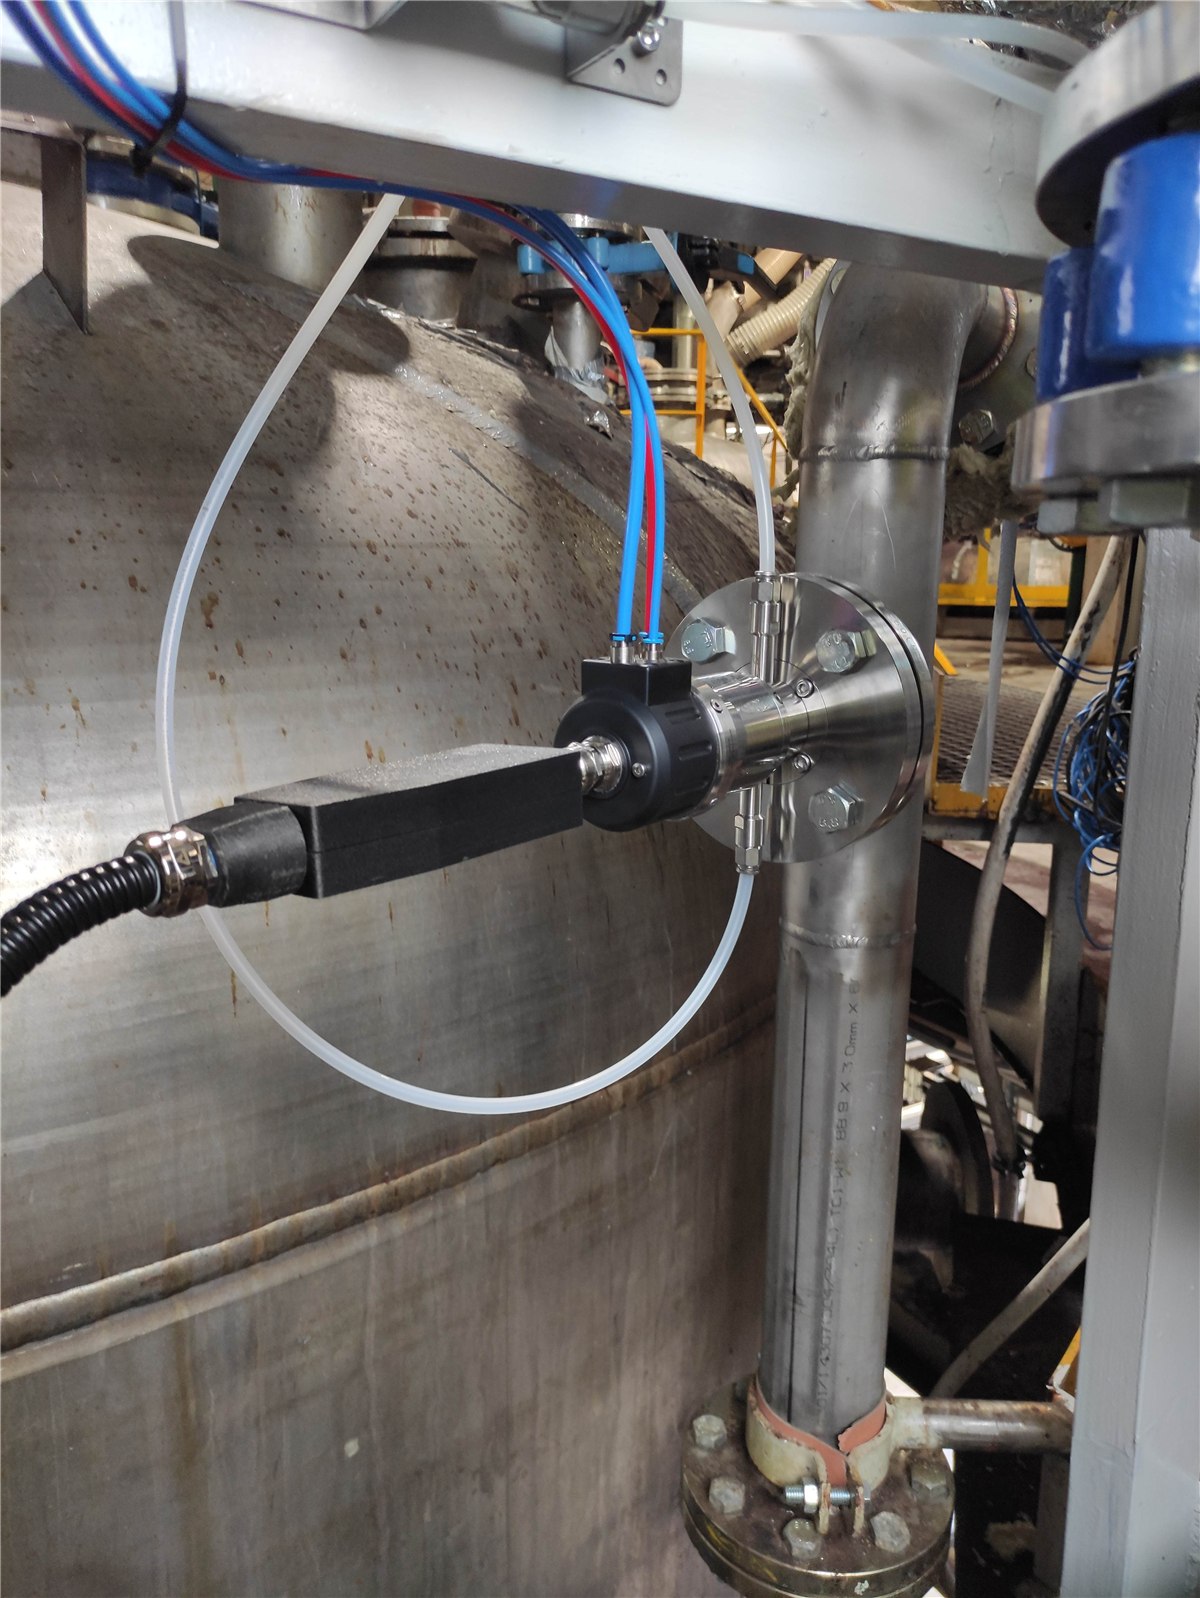
 Punkt A
Fertige Pellets und Pulver
Identität und Füllstoffe der fertigen Qualität werden at-line vor der Verpackung geprüft, wobei die Sonde für Granulate und Pulver konfiguriert ist.
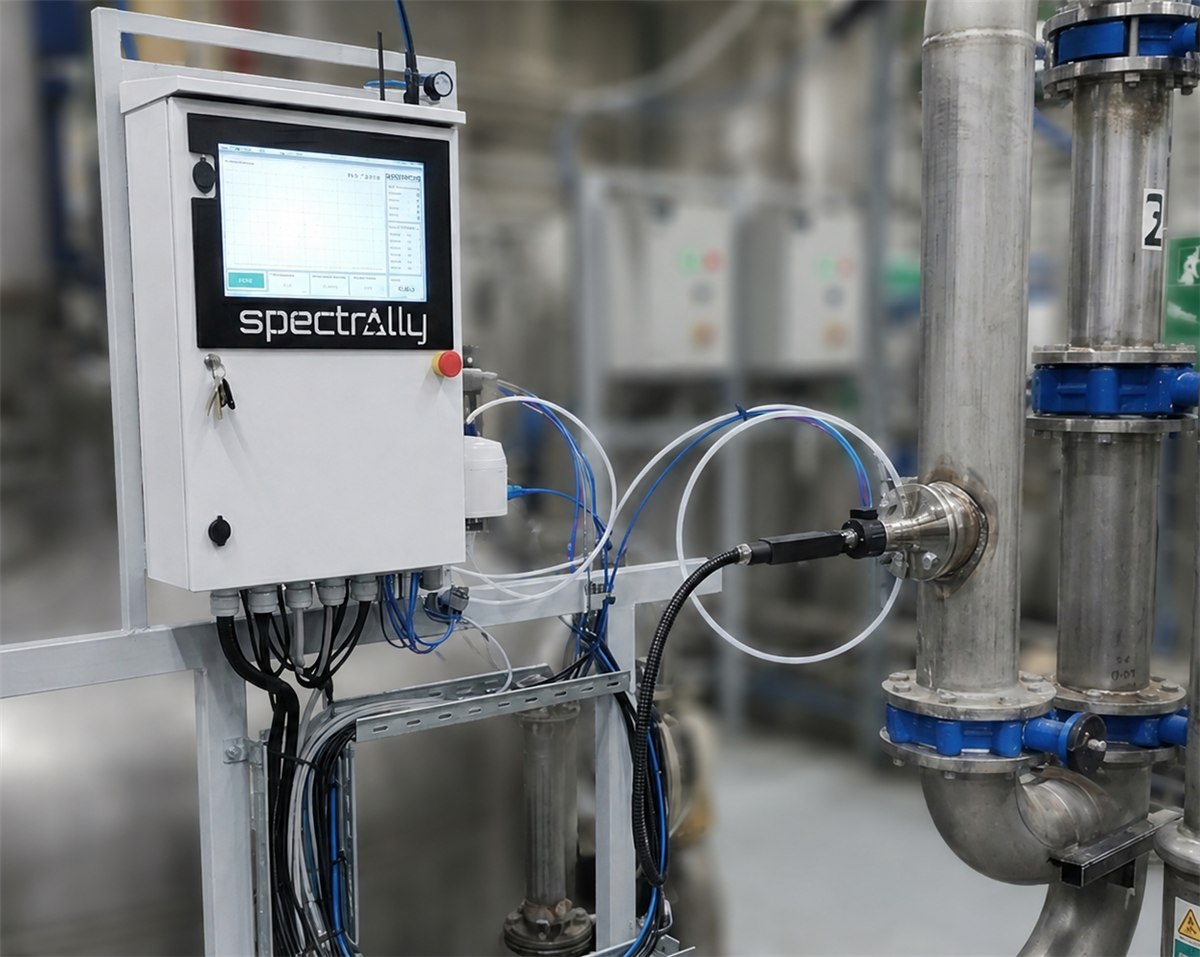
Inline bedeutet, dass die Sonde in der Leitung oder im Behälter sitzt und das Medium direkt misst. Der Analysatorschrank steht in der Nähe des Messpunkts, an einem im Machbarkeitsbericht vereinbarten Ort, und jeder Wert erreicht das Leitsystem Sekunden nach der Spektrumaufnahme.
Ein Schrank bedient standardmäßig zwei Messpunkte, weitere auf Anfrage. Die At-Line-Prüfung der fertigen Qualität erfolgt an einer Probe neben der Linie, daher ist dies oft der erste Messpunkt.
Punkt AIdentität und Füllstoffe der fertigen Qualität werden at-line vor der Verpackung geprüft, wobei die Sonde für Granulate und Pulver konfiguriert ist.
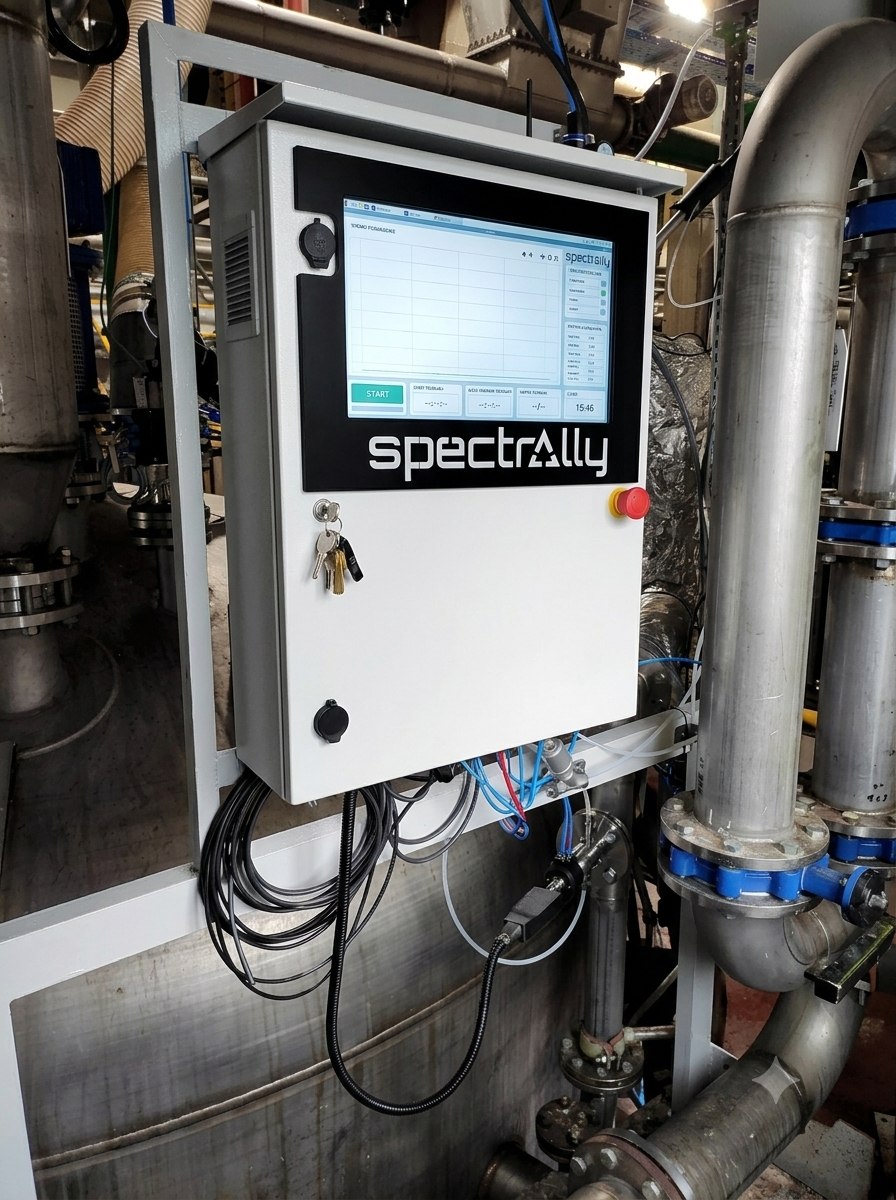 Punkt B
Die Zusammensetzung der Flüssigkeiten rund um die Polymerisation, in der Linie gemessen.
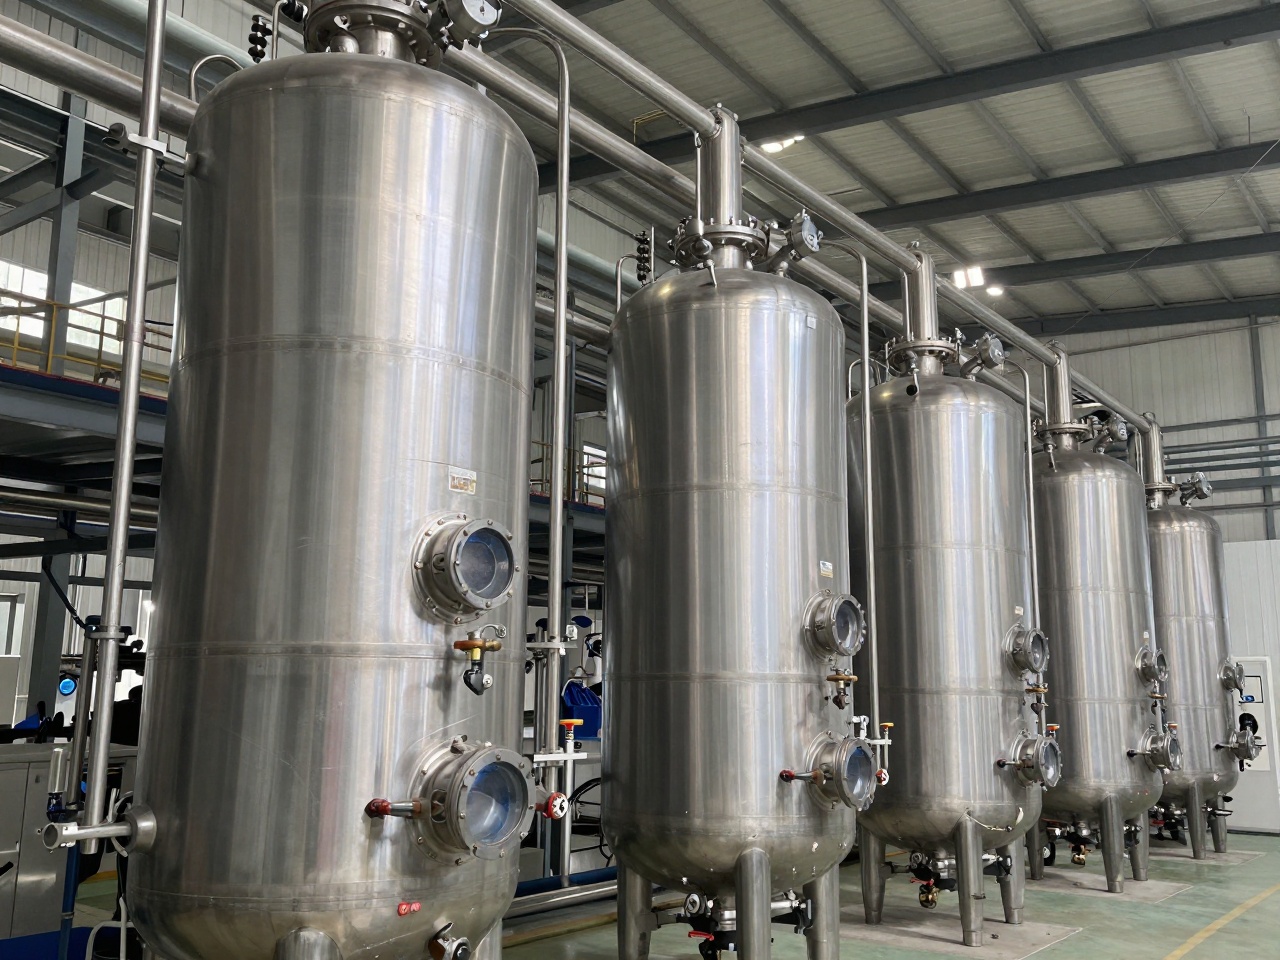 Punkt C
Copolymer-Gleichgewicht und nicht umgesetztes Monomer, wobei Druck, Temperatur und Einbauort der Sondenspezifikation entsprechen.
Polymersuspensionen und Prozessflüssigkeiten hinterlassen Ablagerungen auf jedem optischen Fenster in einer Linie. Das ausfahrbare Modul entnimmt die Sonde, spült das Fenster und führt sie zurück, nach einem für jeden Messpunkt festgelegten Zeitplan.
Jede Messung kommt als gewöhnliches Prozess-Tag an.
Zusammensetzung, Monomer- und Qualitätsflags als Tags, mit in Spectrally OS festgelegten Alarmgrenzen.
Jedes Spektrum wird gegen die Qualitätsspezifikation klassifiziert, und das Flag geht an dasselbe Leitsystem.
Ergebnisse und Rohspektren lokal gespeichert, exportierbar als CSV, PDF oder Rohdaten, mit rollenbasiertem Zugriff.
Die Schritte sind für jeden Prozess gleich; das Timing für Orange wird im Machbarkeitsbericht festgelegt.
Eine Arbeitssitzung mit Ihren Technologie-, Produktions- und Qualitätsverantwortlichen: Messpunkte, Analyten und die KPIs, die auf Ihrer Leitung zählen.
etwa 3 StundenWir messen 3 bis 5 repräsentative Chargen oder Proben im Gekko-Labor, erstellen die Kalibriermodelle und quantifizieren den Gewinn als dokumentiertes Szenario auf Ihren Daten.
etwa 4 WochenSonde und Schrank an der ausgewählten Leitung, Validierung gegen Ihr Labor, Bedienerschulung und Integration mit Ihrem Leitsystem.
6 bis 12 WochenWeitere Messpunkte, sobald der erste auf seinem Modell läuft, auf derselben Softwareebene und mit demselben Serviceteam.
3 bis 5,5 Monate bis zum ersten laufenden Punkt| Personal für den Workshop | Technologie, Produktion und Qualität, für etwa drei Stunden |
| Proben | 3 bis 5 repräsentative Chargen oder Proben, mit den Laborwerten, die Sie bereits dafür haben |
| Prozessanschluss | Flansch DN32/40/50 PN16, ANSI 1¼″/1½″/2″ Class 150, NPT außen 1¼″ oder Tri-Clamp 1½″/2″, oder eine kundenspezifische Ausführung; zurückziehbarer Prozesshalter, wo die Sonde unter Prozessbedingungen herausgenommen werden muss |
| Stromversorgung am Schrank | 230 V AC, 50/60 Hz, geerdet; 300 W |
| Standort des Schranks | 0–45 °C Umgebungstemperatur, 20–70% RH nicht kondensierend |
| Leitsystem | Ein Modbus-Endpunkt in der SPS, im DCS oder SCADA, abgestimmt mit Ihrem Automatisierungs- und OT-Team |
| Bediener | Eine Schulungssitzung für bis zu 10 Personen, vor Ort oder online |
| Punktdaten | Druck-, Temperatur- und Bereichsklassifizierung jedes Kandidatenpunkts |

Wir hoffen, dass Sie es interessant finden. Bitte kontaktieren Sie uns und sprechen Sie mit uns im Detail über unsere Analyse.
a.lukasiewicz@gekkophotonics.com+1 804 593 0282Wir verwenden Cookies, damit die Website ordnungsgemäß funktioniert, um den Verkehr zu messen und Marketing zu personalisieren, jedoch nur mit Ihrer Zustimmung.